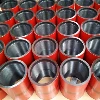
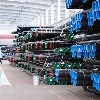
API 5L X42 PSL1 용접강관은 미국석유협회(API) 규격의 기본등급 제품으로 에너지 전달에 있어서 뛰어난 효율성과 내구성을 보여줍니다. API 5L X42 PSL1 용접 파이프는 150-400kHz 고주파 전류를 활용하여 순간적인 금속 융합을 달성하는 고주파 전기 저항 용접(ERW) 공정을 사용합니다. 온라인 와전류 테스트 및 초음파 결함 감지의 이중 모니터링 시스템을 갖추고 있어 최대 99.97%의 결함 감지율을 달성하여 안정적인 용접 품질을 보장합니다.
API 5L X42 PSL1 PSL2 파이프의 화학 성분
| 열 및 제품 분석을 기반으로 한 질량 분율 | ||||||
| 용접파이프 | ||||||
| 0.26 | 1.20 | 0.030 | 0.030 | c,d | c,d | d |
탄소강 API 5L X42 PSL1 PSL2 파이프의 기계적 성질
| Y.S | T.S | 연장 |
| MPa(psi) | MPa(psi) | |
| 분 | 분 | 분 |
| 245(35 500) | 415(60 200) | 28% |
API 5L X42 용접선 파이프 생산 공정
API 5L X42 종방향 수중 아크 용접(LSAW) 파이프의 생산 공정에는 강판 전{2}}처리, 성형, 용접, 확장 및 검사와 같은 주요 단계가 포함됩니다. 이음매 없는 강관에 비해 LSAW 파이프는 더 넓은 강판을 사용하여 더 큰 직경(일반적으로 최대 1422mm)과 더 두꺼운 벽 두께(30mm 초과)를 달성할 수 있습니다.
성형기술: JCOE(J-C-O-E) 또는 UOE(U-ing O-ing Expanding) 프로세스는 파이프 본체의 정확한 기하학적 치수를 보장하기 위해 사용됩니다.
용접 공정: 다중-와이어 서브머지드 아크 용접(SAW)이 일반적으로 사용되며 내부 용접에는 3~4선, 외부 용접에는 2~3선 구성이 사용됩니다. 이 설정을 통해 용접 속도를 분당 1.5미터 이상으로 높이는 동시에 용접 침투 및 균열 저항성을 보장할 수 있습니다.
사후-용접 처리: 기계적 팽창(팽창율 약 1.2%)을 수행하여 잔류 응력을 제거하고 온라인 열처리를 적용하여 용접부의 금속 조직을 개선합니다.
시험 및 검사

포장 및 배송