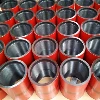
배경: ASTM A519의 내용
ASTM A519는 심리스 탄소강 및 합금강 기계 튜빙에 대한 표준 사양입니다. 압력 파이프 표준과 달리 A519 튜브는 주로 샤프트, 실린더, 롤러 및 기계 부품과 같은 기계 및 구조적 응용 분야에 사용되며 치수 정확도와 기계 가공성은 압력 등급보다 중요합니다. 이 표준은 1008 및 1010 저탄소강부터 1026, 4130, 4140 및 8620 합금강까지 광범위한 탄소 및 합금 등급을 포괄합니다. 10xx 탄소 등급은 재료의 일관된 고온 특성이 잘 문서화되어 있는 용광로 롤 및 열 교환기 쉘과 같이 높은 온도에서 작동하는 구성 요소에 대해 자주 지정됩니다.
일반 등급 및 화학
| 등급 | 탄소 비율 | 망간 퍼센트 | 일반적인 사용 |
|---|---|---|---|
| 1010 | 0.08~0.13 | 0.30~0.60 | 성형 및 용접 부품 |
| 1020 | 0.18~0.23 | 0.30~0.60 | 일반 기계부품 |
| 1026 | 0.22~0.28 | 0.60~0.90 | 유압 실린더, 샤프트 |
| 4130 | 0.28~0.33 | 0.40~0.60 | 고강도 부품 |
| 4140 | 0.38~0.43 | 0.75~1.00 | 견고한 샤프트 및 기어 |
고온 성능
탄소강은 지속적인 사용을 위해 최대 섭씨 400도까지 유용한 강도를 유지합니다. 해당 온도 이상에서는 허용 응력이 급격하게 떨어지며, 장기간 노출되면 용접 열 영향부에 흑연화가 발생할 수 있습니다. A519 탄소 등급의 경우 용광로 롤, 머플 및 열 교환기 쉘과 같은 구성 요소는 300~450도 범위에서 안정적으로 작동하는 반면, 4130 및 4140과 같은 합금 등급은 더 높은 열간 강도를 통해 사용 가능한 범위를 확장합니다. 이음매 없는 제조 공정은 온도에서 우선적으로 약화되거나 산화되는 용접 이음새가 없기 때문에 이점이 있습니다.
제조 및 공차
A519 튜브는 열간 압연 또는 열간 피어싱으로 생산되며, 더 가까운 공차가 필요할 경우 냉간 인발 또는 냉간 압연됩니다. 이 표준을 통해 구매자는 제조 조건(열간 가공, 냉간 가공 또는 냉간 인발 및 응력 완화)을 지정할 수 있습니다. 치수 공차는 외경, 벽 두께, 타원도 및 직진도에 대해 정의되며 냉간 마감 처리된 튜브는 가장 엄격한 제어를 달성합니다. A519 튜브의 표면은 일반적으로 구조용 파이프보다 깨끗하고 균일하며 이는 기계 가공 및 고온 밀봉 표면에 중요합니다.
응용 시나리오
1020 및 1026의 유압 및 공압 실린더 배럴.
제지, 철강, 직물 공장의 롤러, 샤프트, 스핀들 스톡.
탄소 등급의 퍼니스 롤 및 열 교환기 쉘.
4130 및 4140의 시추 및 광산 장비 구성 요소.
베어링, 기어, 공작기계 부품을 가공 및 열처리한 후의 부품입니다.
자주 묻는 질문
적용 가능한 표준은 제품 및 서비스에 따라 다릅니다. 라인 파이프의 경우 API 5L, 탄소강 파이프의 경우 ASTM A53 및 A106, 스테인레스 스틸의 경우 ASTM A312 및 A213, 치수 및 피팅의 경우 ASME B16 시리즈입니다. 주문에는 표준과 해당 에디션의 이름이 지정되어야 합니다.
크기는 제품 표준에 따라 작은 구멍부터 큰 직경까지 다양하며 벽 두께는 SCH10에서 XXS까지의 일정 번호 또는 밀리미터 단위로 표시됩니다. 주문에는 외경, 벽 두께 및 길이가 명시되어 있습니다.
API 5L B~X70 및 ASTM A106 B와 같은 탄소강 등급, 합금강, 304/304L, 316/316L 및 듀플렉스와 같은 스테인리스 등급을 사용할 수 있으며 각각 인증된 화학 및 기계적 특성을 제공합니다.
각 로트는 표준에 따라 정수압 테스트 및 비파괴 검사를 통해 화학적 조성, 기계적 특성, 치수 및 압력 무결성에 대해 테스트되며 인증서에는 결과가 문서화됩니다.
검정색 페인트, 바니시 처리, 오일 처리, 아연 도금 또는 코팅된 표면을 사용할 수 있으며, 끝 부분은 일반, 경사 또는 나사산 처리되어 있습니다. 플라스틱 캡과 강철 끝 보호 장치는 운송 중에 파이프를 보호합니다.
끝 부분을 보호한 상태로 지면에서 스키드 위에 보관하고, 건조하게 유지하고 이종 금속과 멀리 떨어진 곳에 보관하고, 손상을 방지하기 위해 지정된 리프트 지점에서 슬링을 사용하여 번들을 들어 올립니다.